外观检测设备
玻纤涂层毡外观缺陷在线检测系统
面向玻璃纤维涂层毡生产线,正反两面同步、全幅宽连续、无接触扫描,用机器视觉 + 深度学习识别异物、破洞、污纱、污渍、毛团等缺陷,实时报警并按米标追溯,替代人工目视抽检。
产品亮点
- 正面 3 台 + 反面 3 台彩色工业相机,正反两面同步检测
- 0.2 mm/pixel 空间分辨率,≥2 mm 缺陷可检,3 相机拼接覆盖 1.3 m 幅宽
- 深度学习缺陷分类与定位,A 类漏检 ≤1%,误检 ≤3%
- 编码器硬件外触发,相机与 LED 频闪同步,适配车速 ≤30 m/min
- 纯 CPU 推理,无需 GPU,从识别到报警 ≤200 ms
- 已完成样品打光实测,正光、背光与组合打光方案验证可行
产品介绍
玻纤涂层毡厚度均匀、强度高、耐化学腐蚀,广泛用于管道防腐、汽车内饰、建筑建材、电子绝缘等领域。作为复合材料的基础增强层,其表面缺陷直接影响下游制品的结构性能与安全可靠性。人工目视抽检面临几个难点:
- 幅宽大,盲区多:幅宽 1.3~3 m,车速连续,人工巡检盲区大、注意力易衰减,漏检率高。
- 漏检代价高:缺陷一旦流入下游,损失迅速放大,严重时引发客诉乃至召回。
- 判定标准不一:缺陷识别与处置依赖经验,结果难以统一。
- 难以追溯统计:缺乏数字化记录,质量问题难以回溯与统计分析。
玻纤涂层毡外观缺陷在线检测系统以机器视觉 + 深度学习替代人工目视抽检,正反两面同步、全幅宽连续、无接触扫描,缺陷实时识别、即时报警、全程可追溯。
与人工目视抽检对比
| 维度 | 人工目视抽检 | 在线检测 |
|---|---|---|
| 检测覆盖率 | 抽检,存在盲区 | 全幅连续 |
| 检测面 | 通常仅正面 | 正反两面同步 |
| 检测方式 | 目视 / 接触 | 无接触,不影响生产节拍 |
| 判定一致性 | 因人而异 | 算法标准统一 |
| 缺陷溯源 | 困难 | 米标 + 横向坐标 + 原图,可回溯 |
| 质量统计 | 手工台账 | 自动统计、多维查询、报表输出 |
核心优势
- 双面同步检测:正面 3 台 + 反面 3 台相机,每面 2 条 LED 频闪光源前后侧照明,避免单面检测漏掉反面缺陷。
- 高精度全幅覆盖:0.2 mm/pixel 空间分辨率,单相机视野 489.6 mm,3 相机拼接约 1467 mm,覆盖 1.3 m 幅宽并留有余量。
- AI 智能识别:深度学习完成缺陷分类与定位,覆盖异物、破洞、污纱、污渍、毛团等类别;彩色成像可区分颜色类缺陷。
- 硬件触发,帧率余量足:编码器 / 机台速度 → 触发分配器 → 相机硬件外触发 → LED 频闪同步,避免软件触发抖动;ROI 模式帧率余量约 20 倍。
- 纯 CPU 推理:多核高主频工控机即可满足实时推理,无需 GPU,硬件成本、整机功耗与现场维护复杂度更低。
- 产线联动,持续迭代:对接机台速度、米长、运行、新卷信号,严重缺陷联动声光报警;模型随样本积累持续学习,识别效果不断优化。
系统架构
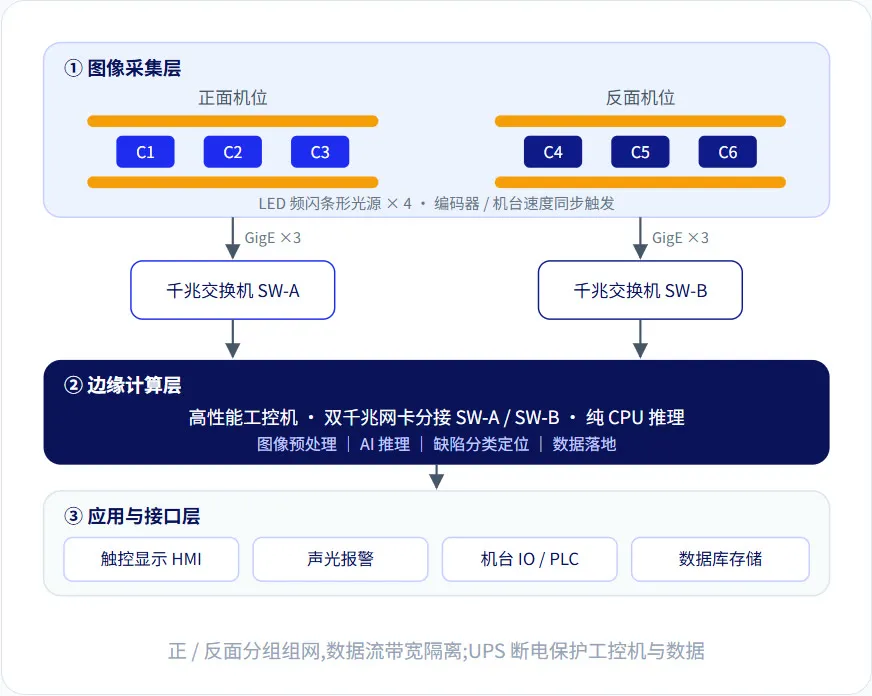
图像采集层、边缘计算层、应用层三层解耦,相机增减、算法迭代与功能扩展互不影响;正反两面分组独立组网,数据流带宽隔离。
- 图像采集层:6 台 500 万像素彩色全局快门相机,配 12 mm 低畸变镜头与工业防护外壳(含光学视窗、防尘吹扫);每面 2 条白光 LED 频闪光源,与相机硬件触发同步。
- 边缘计算层:Intel i9 级工业工控机通过两块千兆网卡分别接管正反两组数据流,完成预处理、AI 推理、缺陷分类定位与入库;在线式 UPS 断电触发正常关机,保护硬盘与数据。
- 应用与接口层:实时画面、缺陷管理、统计报表、模型训练与数据库存储一体化;21.5 英寸工业触控屏现场操作,IO 转接模块对接机台信号,联动声光报警。
检测流程
- 同步采集:编码器 / 机台速度触发,相机与频闪光源同步曝光
- 图像预处理:对比度增强、ROI 裁切与 3 相机横向拼接
- AI 推理:边缘端纯 CPU 推理,提取可疑区域
- 分类定位:输出缺陷类别、等级、尺寸与坐标
- 响应与追溯:声光报警联动,缺陷数据与图像持久化存储
典型缺陷
技术附件约定的参考缺陷类别如下,各类别的报警、提示、入库动作均可在软件中开关。
| 编号 | 缺陷 | 说明 | 默认响应 |
|---|---|---|---|
| D01 | 异物 | 残留的胶带、贴纸 | 声光报警 + 入库 |
| D02 | 破洞 | 结构异常间隙 | 声光报警 + 入库 |
| D03 | 污纱 | 纱线着色异常呈条状 | 声光报警 + 入库 |
| D04 | 污渍 | 油渍 / 水渍 / 染料斑块 | 声光报警 + 入库 |
| D05 | 毛团 | 纤维团聚物 | 声光报警 + 入库 |
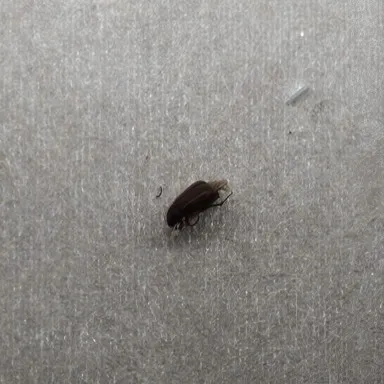
样品实测中还观察到破边、折痕、蚊虫、杂物等缺陷,同样可纳入训练与识别。最终检测类别以现场样本采集、标注与双方确认结果为准。
样品实测
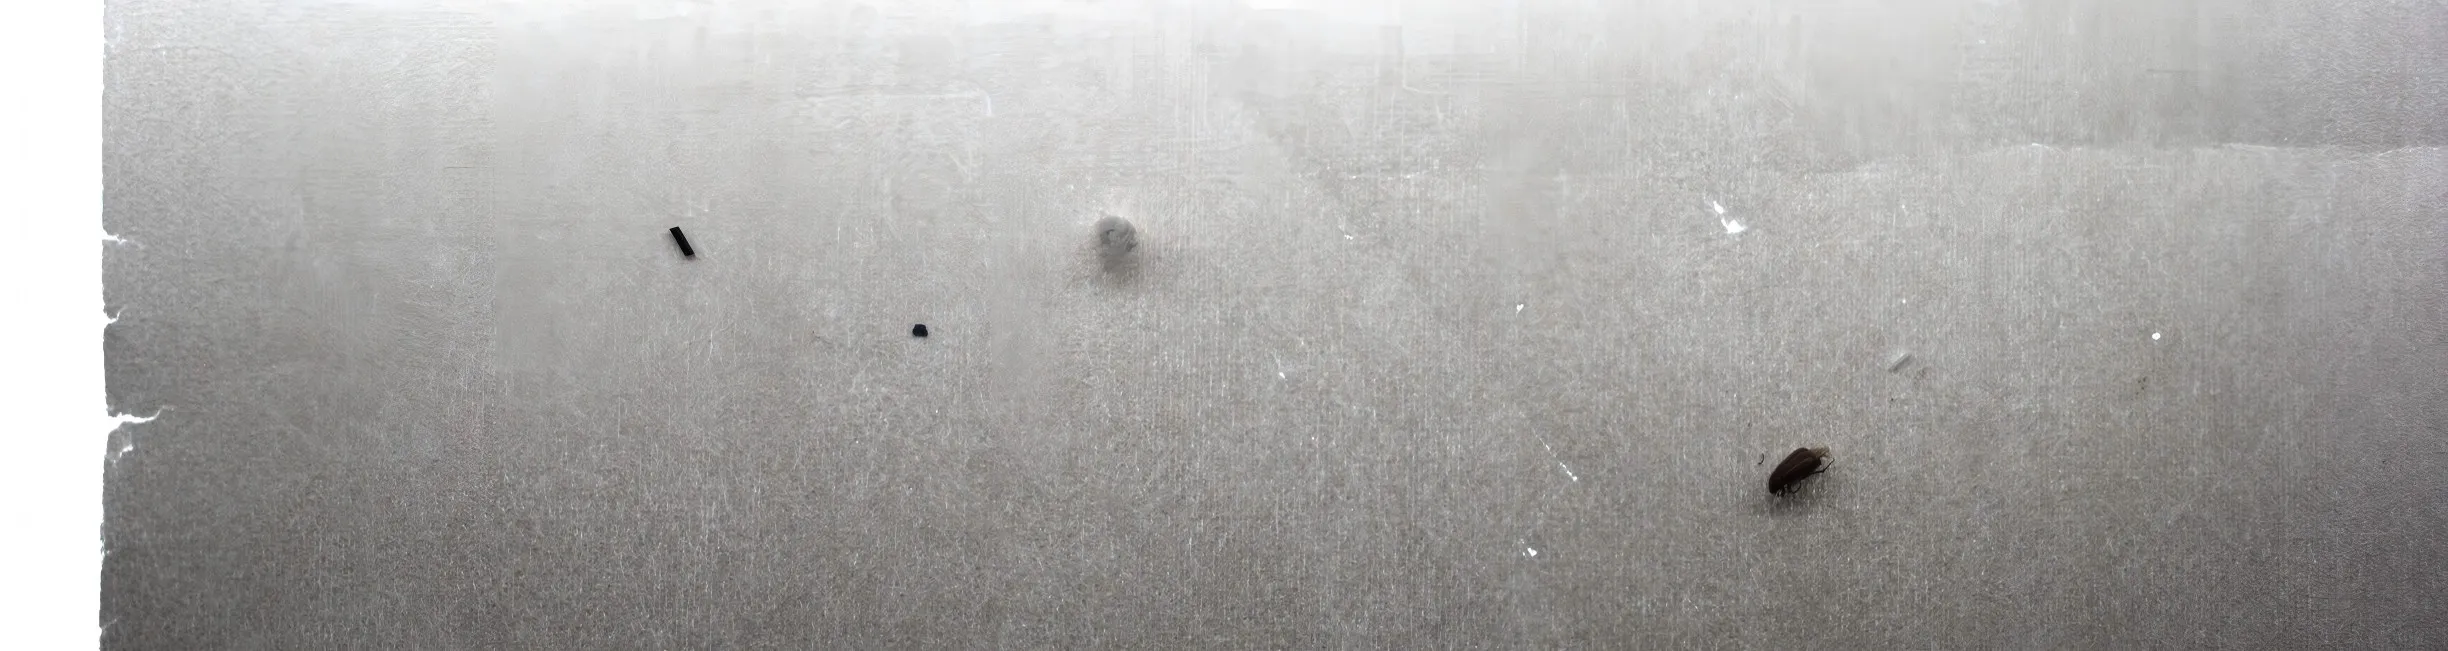
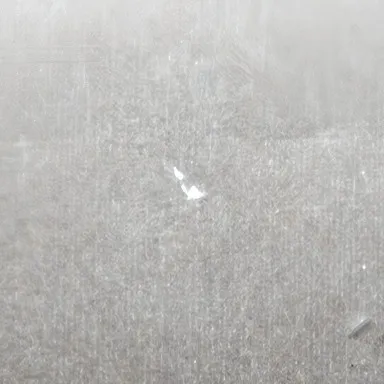
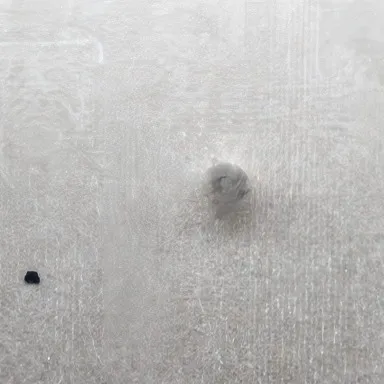
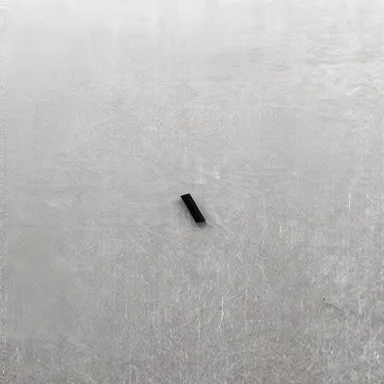
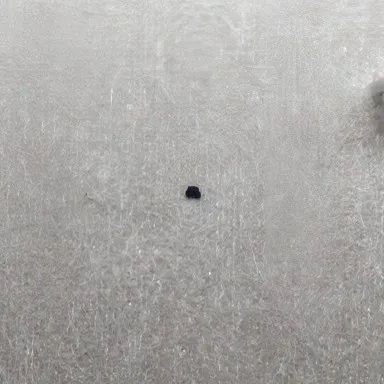
2026 年 6 月 27 日,我们在实验室对型号 D6OC/1215 的涂层毡样品进行了打光与图像采集测试,验证相机、镜头、光源组合的成像清晰度与缺陷对比度。封面为该样品的综合采集图(单幅有效成像 489.6 × 130.2 mm,2448 × 651 px),图集依次为破洞、毛团、异物(条状)、异物(颗粒)、蚊虫、折痕、破边、杂物的局部原图(384 × 384 px,约 76.8 × 76.8 mm)。
- 正光 · 反射:光源置于样品正面,清晰呈现异物、折痕、杂物、破边等表面形貌缺陷。
- 背光 · 透射:光源置于样品背面,破洞等透光型缺陷呈明显高亮,边缘清晰、易于定位。
- 组合打光:正光与背光配合,兼顾透光型与反射型缺陷,多类缺陷同时成像。
测试结论:成像方案可行、打光方式有效、缺陷可检性良好。高对比缺陷成像清晰,弱对比缺陷经增强后亦可辨识。本次为实验室静态采集,最终性能以现场动态工况验收为准。
检测软件
- 实时检测:正反两面画面实时显示,缺陷叠加标注,米标与检测状态随时可见。
- 缺陷管理:每处缺陷记录米标 + 横向坐标、类型、等级与原始图像,支持多维查询。
- 统计报表:缺陷类型分布与趋势统计,为工艺改进与质量分析提供数据依据。
- 模型训练:随现场样本积累持续训练,迭代优化识别效果。
- 联动响应:严重缺陷联动声光报警;报警、提示、入库动作按类别开关。
- 数据存储:缺陷数据与图像持久化入库,UPS 保护断电时数据完整。
交付与服务
从样品测试、现场勘察、出厂验收 FAT(Factory Acceptance Test)到现场验收 SAT(Site Acceptance Test)全流程交付,上线后持续采集样本迭代模型。寄送样品即可安排实验室打光采集并出具测试报告;按技术附件逐项进行出厂验收与现场验收;含安装调试、操作培训与完整技术文档;系统软件与算法一年内免费升级。
说明
以上为标准配置参数,现场幅宽、车速与机台接口以勘察确认为准。漏检率 / 误检率指标在每类 ≥200 张缺陷样本训练后达成,最终以现场验收为准;样本不足时,SAT 可分“功能验收”与“性能验收”两阶段进行。
产品图片
相关产品
 产品视频1:34
外观检测设备
复合机断纱智能检测系统
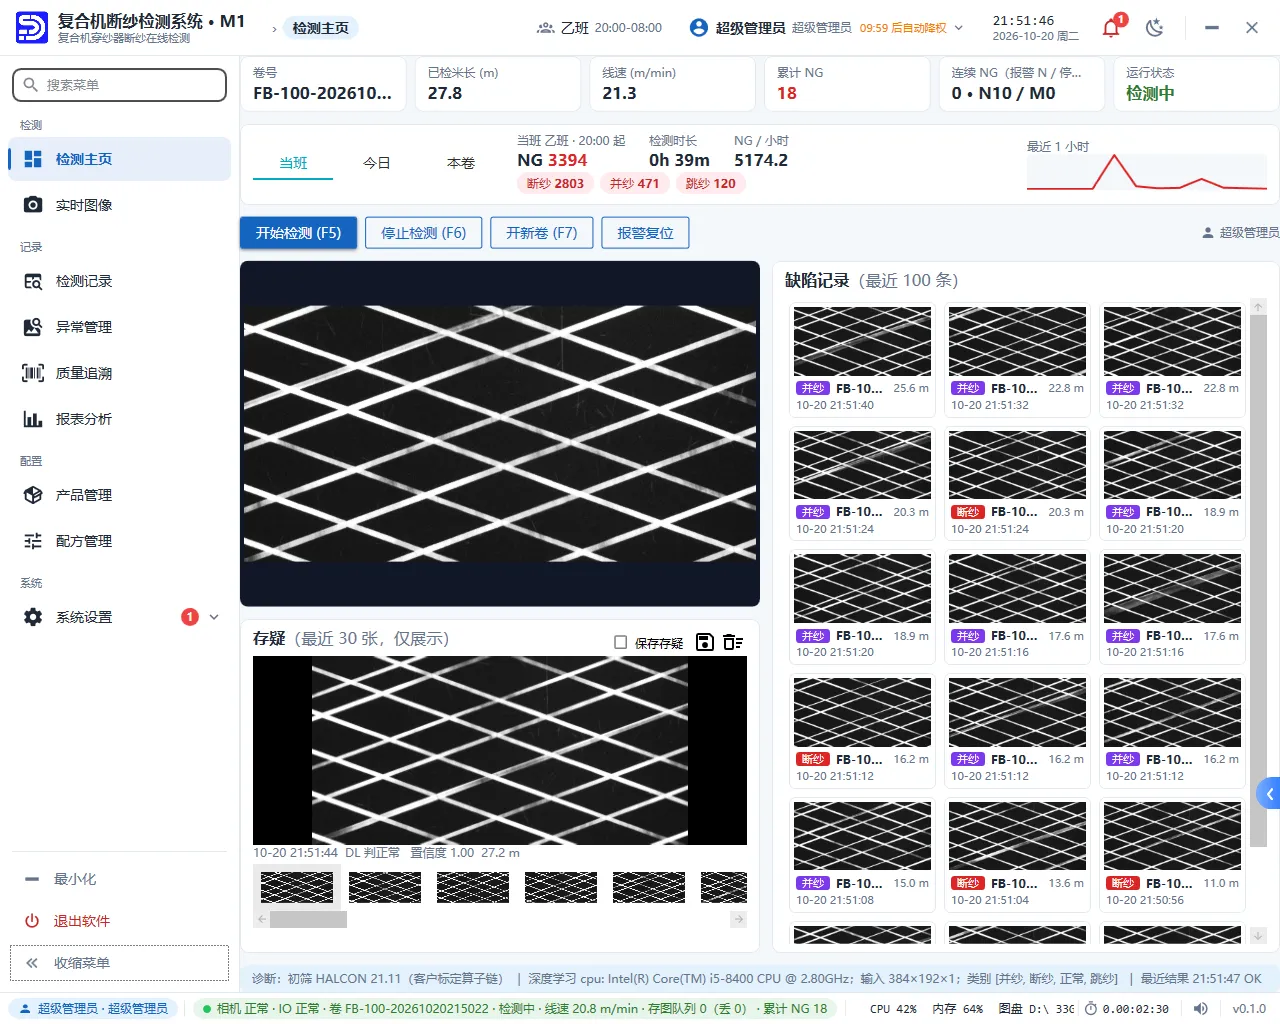
安装在复合机穿纱器工位,用工业相机和视觉算法在线检测玻纤 / 涤纶网格纱的断纱、并纱、跳纱,报警联动停机,按卷全程追溯。
- 生产车速
- 0~20 m/min
- 报警响应
- ≤100 ms
查看详情
外观检测设备
定型机布面缺陷智能检测系统
安装在定型机等后整理工位,用工业相机、LED 光源和深度学习在线检测蚊帐坯布、网格布的破洞、抽丝、色点等布面缺陷,分级报警、自动打标,数据按卷追溯。
查看详情
外观检测设备
单向布缺陷在线检测系统
面向单向布(UD 布)连续化生产线,4 台相机横向拼接全幅成像,用机器视觉 + 深度学习同步完成表面缺陷检测与幅宽测量,实时报警、按米数追溯,替代人工抽检。
- 适配幅宽
- 约 1.6 m
- 像素当量
- 约 0.2 mm/pixel
查看详情
有检测需求?
告诉我们您的产品和检测要求,我们安排工程师评估可行性。